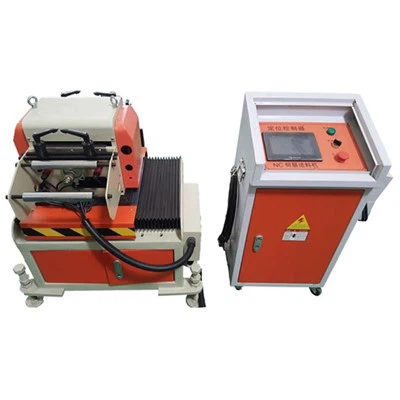
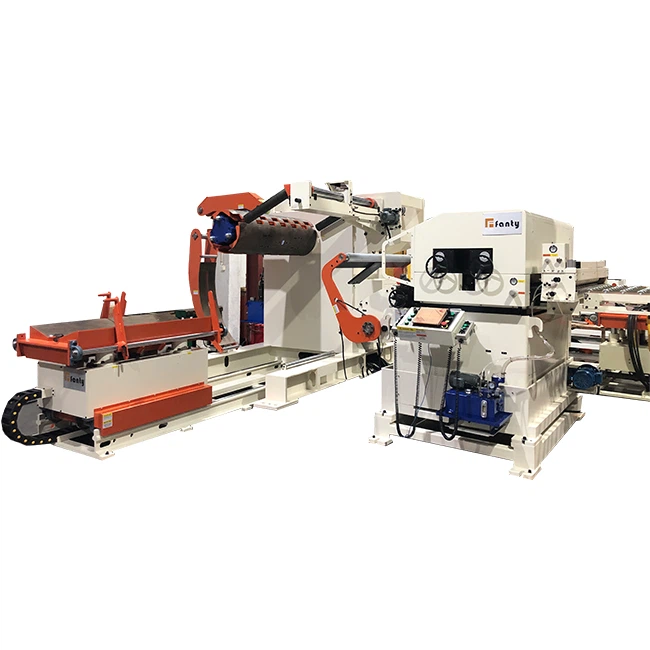
Tout d'abord, la structure de la machine
1. Il adopte un entraînement de moteur servo sans balai de haute qualité, qui réduit efficacement le temps d’envoi, de réglage et de test.
2. Le décodeur haute sensibilité est utilisé, le retour est précis et la précision du chargeur est améliorée.
3, entraînement par courroie synchrone lorsqu’il est utilisé, peut éliminer l’engrenage, porter moins, pas de bruit, pas de lubrification, sûr et écologique.
4, type intégré de moteur, peut éviter des dommages pendant la manutention et le chargement et le déchargement.
Deuxièmement, l'installation
1. Sur le côté du plateau de perforation, percez 4 tarauds en fonction de la position et de la taille de la plaque de montage et fixez la plaque de montage.
2. Soulevez la partie principale avec une élingue, alignez la clé entre la plaque coulissante et la plaque de montage, puis fixez le corps principal à la plaque de montage à l'aide de deux boulons correspondants.
3. Lorsque la position en hauteur du chargeur est incompatible avec l'estampage de la matrice, la glissière du chargeur NC aura un réglage d'environ 100 mm pour le réglage. À ce stade, les deux boulons de la planche à roulettes peuvent être desserrés et fixés sur la plaque de montage. Les boulons peuvent modifier la position horizontale du chargeur et resserrer les vis après la position appropriée.
4. Fixez le moule pour qu'il soit perpendiculaire au sens du rouleau et installez la position de repos sur le curseur de perforation. (Remarque: en cas de perforation du matériau fin, il faut installer le dispositif de guidage de manière à ne pas plier le matériau. Le moule est fixé perpendiculairement au rouleau. Le chargeur a une résistance qui fait varier la distance d’alimentation.)
5. Installez un boîtier de commande électrique et un commutateur de proximité à la partie appropriée de la presse et vérifiez si cela fonctionne correctement.
Troisièmement, le cas de test d'ajustement
1. Démarrer la machine de correction ou le cadre de matériau et libérer lentement le matériau.
2. Réglez la position des deux rouleaux de retenue en fonction de la largeur du matériau afin de ne pas gêner le fonctionnement du matériau.
3, détendra la poignée sur la scène, mettra le matériau entre les rouleaux supérieur et inférieur, posera la poignée lâche, desserrez la vis de fixation de la poignée de réglage de l'épaisseur du matériau, ajustez la poignée de haut en bas, laissez le support de relaxation Faites un écart d’environ 5 mm, puis verrouillez la vis de fixation de la poignée. (Remarque: s'il n'y a pas d'espace dans le support de relaxation, le matériau ne sera ni serré ni glissant, ce qui entraînera une imprécision du chargeur. Lorsque l'épaisseur du matériau change, il doit être réajusté).
4. La fonction du ressort de pression est d’appliquer une pression sur le rouleau supérieur afin que celui-ci puisse presser le matériau et le renvoyer. La pression doit donc être basée sur le principe selon lequel le matériau ne glisse pas. la pression doit être augmentée lorsque l'épaisseur est épaisse.
5. Après avoir défini la longueur du chargeur, observez la situation actuelle et réglez sa vitesse en conséquence. La méthode de réglage sera décrite en détail plus tard.
6. Une fois que les paramètres pertinents du chargeur sont définis, la longueur réelle du chargeur n'est pas la même que la valeur définie en raison du numéro du diviseur. Par conséquent, en mode manuel, appuyez sur le bouton de test, de perforation, de trait, d'estampage du chargeur, réglez la longueur réelle du chargeur.
7. Lorsque la pointe de la goupille de guidage dans le moule pénètre dans le trou de la goupille de guidage, réglez la vis desserrée sur le roulement qui touche le support desserré jusqu'à ce que le matériau soit détendu et que l'écrou de vis soit bloqué (la machine d'alimentation desserrée ajusté) L'angle de relaxation est d'environ ± 15 °.
8. Le réglage de la machine d'alimentation est réglé par la came rotative de la poinçonneuse. Le signal de démarrage dit d'alimentation consiste à démarrer la machine d'alimentation à quel angle du vilebrequin de poinçonnage. L'angle recommandé de la machine d'alimentation est de 9 à 3 (240o). -90o).
9. Une fois le réglage terminé, le mode de test doit être un seul poinçon et la production peut être poursuivie après le réglage.