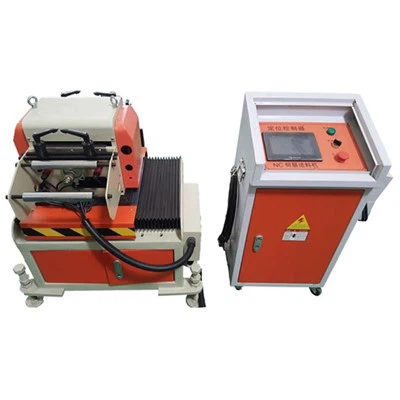
Comme le conducteur de la deuxième génération de rouleaux, le chargeur NC comme le dispositif d’alimentation de troisième génération utilise encore la pincée de rouleau méthode d’alimentation. Comme le dispositif d’alimentation rouleau pincée, la qualité du rouleau et la qualité de traitement affectera directement l’exactitude de l’alimentation, la douceur de la surface du matériau et de la durée de vie de la machine.
Le chargeur NC rouleau étant tellement important, comment peut il être traité pour s’assurer de l’exactitude des informations ? Afin de permettent aux clients de mieux comprendre et comprendre le conducteur de la NC, qui est la marque leader dans l’industrie de l’alimentation domestique, explique en détail comment le rouleau d’alimentation a évolué d’acier à haute précision alimentation rouleau de roulement. En raison du processus d’usinage complexe, les étapes de traitement sont expliquées étape par étape :
Chargeur de tôles épaisses NC
1. il est préférable de sélectionner roulement importés de haute qualité en acier (principalement domestique) avec un diamètre de Φ80mm (petite machine type NC-200, NC-300, NC-400 tambour supérieur est de 65mm) comme les matières premières et réaliser les plans fournis par le service technique sur la machine à scier. Pour le sciage, la taille de découpage nécessite une allocation d’usinage de 5 mm.
Chargeur NC drum traitement
2. trempe et traitement thermique de la scié importée de roulement en acier. L’induction portant le four sert à chauffer l’entrée soutenant l’acier de la mangeoire de NC à 500-650 ° C pour la trempe. Ce processus de trempe et revenu peut améliorer considérablement les performances de l’acier et grandement améliorer la plasticité, sa force et son endurance. Pour faire avoir une performance de bon traitement complet.
3. formation et transformation de l’acier roulement trempé à l’aide de machines-outils à commande numérique CNC. Les principaux processus du processus de formation comprennent : correction de la taille (la longueur totale selon les schémas du processus de fixation), le trou central aux deux extrémités, ébauche de la forme (restant usinage provision pour cotes radiales) et deux tour d’usinage barres de visage fin.
Stock de rouleau pour le chargeur NC
4. la surface de l’acier de roulement est soumise à traitement de trempe haute fréquence à l’aide d’équipements de trempe haute fréquence. Ce processus nécessite une attention particulière seulement d’exiger un chauffage rapide, afin que la surface de l’acier de roulement atteint rapidement la température de trempe et refroidit immédiatement lorsque la chaleur est trop tard pour passer à travers le centre de l’acier de roulement pour atteindre local trempe. Cela permet le rouleau de chargeur NC usiné maintenir sa bonne dureté initiale quand obtenir une dureté élevée, une surface de résistance forte usure.
5. les bruts rectification plane du rouleau d’alimentation NC. Lorsque la surface du tambour est rugueux-broyé, il est nécessaire de prêter attention au traitement de la dimension radiale soit inférieure à la taille requise des dessins traitement, afin que la position de l’électrodéposition de chrome dur est réservée.
Technologie de traitement de rouleau pour le chargeur NC
6. la surface du rouleau d’alimentation NC est chromé dur. Par l’ensemencement de la surface du rouleau d’alimentation Jinzhide NC avec chromage (épaisseur standard de 0,15 mm sur un côté), les caractéristiques du chrome peuvent être utilisés pour améliorer la dureté, de porter la résistance, résistance à la température et résistance à la corrosion de la rouleau.
7. l’étape finale du traitement est de terminer le broyage du rouleau d’alimentation NC. Toutes les dimensions doivent être contrôlées dans les tolérances du dessin au cours du processus de finition, et la rugosité de surface devrait être commandée dans le μm gamme de Ra 0,16 0,32 pour le faux-rond entre la position de roulement et la concentricité du tambour.