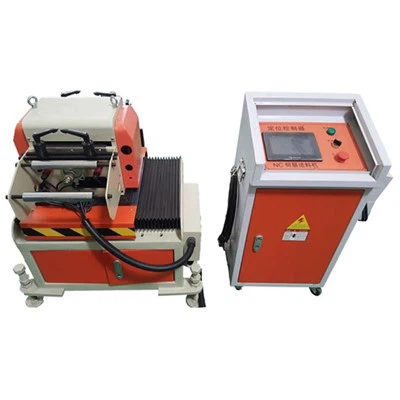
De nombreux clients pensent que le temps d'alimentation du chargeur de perforations n'est pas réglable et que le temps d'alimentation du chargeur de perforations peut être ajusté. Lorsque le fabricant du chargeur installe le chargeur de perforations, le temps d'alimentation du chargeur sera ajusté au point de perforation de 9 (270 degrés). Alimentation, 3 (90 degrés) extrémité de l'alimentation, un tel temps d'alimentation peut en principe répondre aux besoins de la plupart des produits d'emboutissage, mais en fonction des produits et de la vitesse d'impression, vous devez régler le temps d'alimentation. feeder, NC Comment ajuster les trois feeders les plus couramment utilisés, feeder CNC et feeder air.
Comment ajuster le temps d'alimentation du chargeur
1. Réglage du temps d'alimentation de l'alimentation en air
Le réglage standard du temps d'alimentation de la machine d'alimentation en air est ajusté en appuyant sur la tige flottante. Lorsque l'alimentation en air standard est installée, une plaque de guidage est installée sur le curseur de la poinçonneuse et la tige flottante est pressée par la vis située sur la plaque de guidage pour contrôler l'alimentation. Le temps, la tige flottante est équivalente à un commutateur d’échange de gaz. Lorsque la tige flottante est enfoncée, la source de gaz est fermée. Lorsque l'air est soulevé jusqu'au sommet, la source d'air est connectée à l'alimentation en air pour l'alimentation, de sorte que la longueur de la vis qui appuie sur la plaque de guidage est ajustée. Il peut contrôler le temps d'alimentation. Plus les vis de la plaque de guidage sont abaissées, plus le temps d'alimentation sera envoyé tard. Il existe également un temps d'alimentation en air d'alimentation contrôlé en ajoutant une électrovanne. L'alimentation en air est équipée d'une électrovanne pour régler l'heure. Cette méthode est compatible avec la méthode de réglage du chargeur à contrôle NC.
2. Réglage du temps d'alimentation du chargeur haute vitesse
Le chargeur de rouleau à grande vitesse ajuste le temps d'alimentation en ajustant la position du disque excentrique connecté à la poinçonneuse. Une méthode simple consiste à faire fonctionner la poinçonneuse à l’angle d’alimentation requis, puis à ajuster la vis de la bague graduée du disque excentrique pour qu’elle soit alignée avec la tige de traction. En ce qui concerne l'anneau d'échelle orienté vers le bas ou vers le haut, selon le modèle de presse et le modèle du chargeur, si le réglage du chargeur est exactement l'inverse lorsque l'anneau de la balance est orienté vers le bas, placez simplement l'anneau de la balance vers le haut.
Réglage du temps d'alimentation du chargeur 3.NC
Le temps d'alimentation du départ numérique à commande numérique est réglé par la ligne de signal d'alimentation reliant la came de perforation. Les composants de la came sont mécaniques et électroniques. Si le type mécanique doit ouvrir la boîte de signal du groupe de cames, recherchez la connexion de la ligne de signal d'alimentation du départ-signal NC. La came ajuste ensuite l’angle de la came et ajuste le temps nécessaire pour envoyer le signal au signal. S'il s'agit d'une came électronique, il est nécessaire de saisir l'angle de perforation du temps d'alimentation souhaité dans l'interface homme-machine du perforateur. Il existe également une presse à poinçonner traditionnelle qui n'a pas de signal de groupe de cames. Lors de l’installation du chargeur CN, un jeu de deux cames est ajouté à l’arbre du frein. L'un est la came du signal d'alimentation et l'autre est la came du signal de relaxation, plus deux joggings. Commutateur, ce type ajuste le temps d’alimentation, vous devez trouver la came du signal d’alimentation, puis desserrez la vis qui fixe les deux cames et ajustez la came d’alimentation au temps requis pour l’alimentation. Remarque: Ne changez pas l'angle de la came.