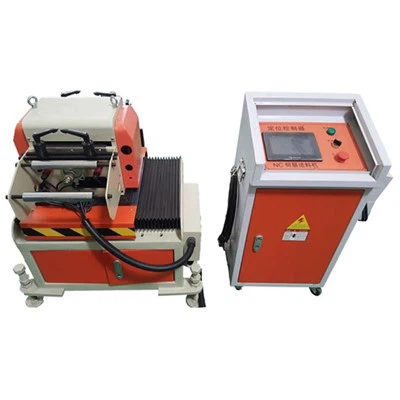
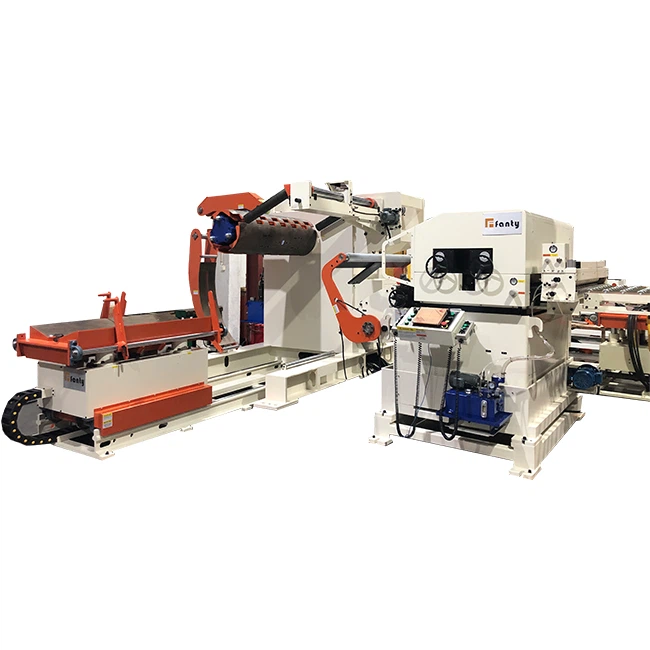
La production d’estampage des équipements de chaîne de production automatique consiste principalement en un rack de matériel, une niveleuse et un alimentateur. La ligne de production d’automatisation de l’emboutissage a un degré élevé d’automatisation. En utilisation réelle, outre le simple chargement et déchargement, aucune autre opération n'est requise et la production est entièrement automatisée.
Tout d’abord, nous devons présenter le rôle joué par chaque partie de cette chaîne de production:
1. Cadre matériel: équipement permettant de transporter le matériau de la bobine et de décharger le matériau de la bobine de la bague extérieure vers la bobine intérieure
2. Machine de nivellement: Le matériau de la bobine passe entre plusieurs rouleaux parallèles les uns aux autres et la pression des rouleaux supérieur et inférieur est utilisée pour rompre et éliminer la contrainte de flexion du matériau de la bobine, permettant ainsi à l'équipement de niveler le matériau.
3. Zone de préparation: la vitesse de la niveleuse de matériaux et du chargeur est incohérente. Par conséquent, il est nécessaire de réserver la zone de préparation. La longueur de la zone de préparation varie en fonction de l'épaisseur du matériau et de la longueur de l'alimentation.
4. Chargeur: Selon les exigences de la matrice d'estampage, l'équipement de transport des matériaux vers la matrice d'estampage est mesuré quantitativement.
5. Enfin, le processus d'estampage
De nombreux clients économisent sur les caractéristiques d'un chargeur trois-en-un, d'un rack deux-en-un et d'une niveleuse lors de l'achat d'un équipement périphérique pour la première fois.
On ignore comment l'espace est occupé et l'alimentation, la niveleuse et le rack de matériaux sont synchronisés. En fait, cela est dû à la zone de préparation dans la chaîne de production d’emboutissage.
Le magasin de matériel, la niveleuse et le chargeur de la ligne de production d’estampage ne sont pas reliés entre eux, mais il existe une zone de stockage entre les trois, permettant ainsi la synchronisation du chargeur trois one L'espace d'économie de l'espace mentionné par le rack et la niveleuse est exactement la zone d'économie.
Signification de la zone de préparation: le magasin de matériel et la niveleuse fonctionnent en permanence et l’alimentateur transporte par intermittence le matériau de longueur fixe. À cette fin, un certain espace d'attente est réservé. Lorsque le matériau métallique est déchargé à travers le rack (ou la niveleuse), un certain arc est formé. Lorsque l'arc devient plus important et entre en contact avec le cadre du capteur, le courant 24 V est activé, de sorte que le relais intermédiaire dans le rack (ou la machine de mise à niveau) Un saut se produit pour arrêter la machine. Lorsque le matériau quitte le cadre du capteur en raison de l'alimentation du chargeur, la machine continue à fonctionner. Cette opération de cycle réalise une distribution quantitative à la demande et réalise l'objectif de la commande automatique.
Taille de la zone de préparation: La taille de la zone de préparation doit être calculée avec précision, ce qui est lié à la longueur d'alimentation, à l'épaisseur de la matière et à la vitesse de perforation. En même temps, la zone de préparation gaspille l'espace de l'atelier et, en même temps, la zone de préparation accumule trop de matériau et augmente la charge du moteur de la machine arrière dans la zone de préparation; si la zone de préparation est trop petite, la niveleuse ou le cadre de matériau démarrera et s’arrêtera fréquemment, ce qui provoquera une combustion du moteur.
Méthode de contrôle de la zone de préparation: Le contrôle du cadre de capteur 24 V est la méthode de contrôle la plus courante, mais il ne peut être utilisé que pour l'estampage de l'alimentation automatique de matériaux métalliques. Si le matériau n'est pas conducteur, il peut s'agir d'un commutateur photoélectrique (il n'est pas nécessaire de toucher le matériau lorsque le matériau bloque le faisceau). et le micro-interrupteur est touché, le micro-interrupteur commence alors à commander le dispositif pour qu’il cesse de fonctionner.
Par conséquent, lors de l’achat d’un alimentateur trois-en-un, les racks de matériel, les niveleuses et les alimenteurs ne négligent pas l’éventualité d’un problème lié à l’emplacement de la zone de stockage. Comme mentionné ci-dessus, s'il y a une zone de stockage, le problème est que toute la chaîne de poinçonnage sera désynchronisée et les conséquences différentes sont la déviation des pièces sortant de la machine à poinçonner.