Actuellement, la plupart des processus de poinçonnage et de formage des feuilles magnétiques en caoutchouc sont des processus de poinçonnage unique. Le procédé de traitement consiste à placer d'abord les broches de positionnement sur le moule de poinçonnage, puis à insérer un morceau de feuille magnétique en caoutchouc dans la broche de positionnement, et l'opérateur utilise les deux mains. En même temps, appuyez sur le bouton de démarrage du pointage pour effectuer le pointage. Une fois le poinçonnage terminé, le produit est sorti du moule et un autre morceau de feuille magnétique en caoutchouc est inséré dans la rainure de positionnement ou la goupille de positionnement pour le prochain poinçonnage. Bien que le processus de poinçonnage puisse garantir la sécurité du personnel, l'efficacité de la production est faible. Etant donné que la feuille magnétique en caoutchouc doit être perforée selon une forme de feuille, la proportion du matériau de bord est trop grande et la saisie du coût de production est augmentée.
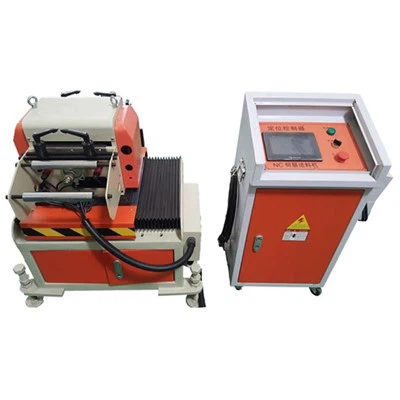
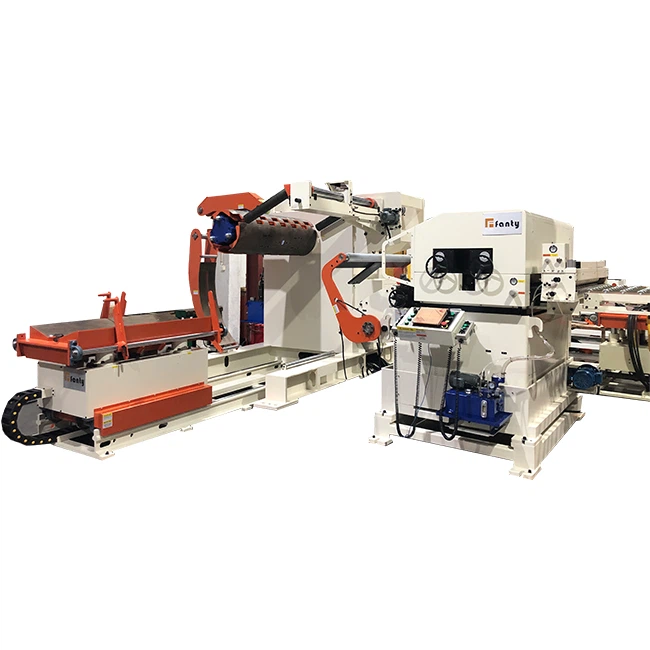
Pour cette raison, dans la fabrication de feuilles magnétiques en caoutchouc, le secteur a inévitablement tendance à utiliser le processus de poinçonnage en continu au lieu du processus de poinçonnage simple, et le traitement progressif doit utiliser l'équipement d'alimentation de poinçonnage. équipements sur le marché. Quoi? Il existe de nombreux alimenteurs sur le marché, et pas le plus cher, le plus avancé, le mieux, le processus de perforation en continu de la feuille magnétique en caoutchouc est le dispositif d'alimentation en air. L’alimentation en air appuie et relâche la tige flottante par le mouvement alternatif du curseur de perforation, de sorte que la tige flottante transmette le signal d’appui et de relâchement au relais temporisé et commande le dispositif d’entraînement, réalisant ainsi une alimentation automatique continue, remplaçant ainsi efficacement l'alimentation manuelle, qui non seulement évite les divers inconvénients et facteurs de sécurité du fonctionnement du personnel, mais réduit également considérablement l'intensité de travail de l'opérateur et améliore considérablement l'efficacité de la production d'emboutissage. Il peut être réalisé avec précision en utilisant le chargeur d’alimentation en air pour s’alimenter automatiquement. Positionnement et alimentation équidistante, de sorte que la production de matériau de bordure puisse être réduite pendant le processus de découpe, ce qui améliore non seulement l'utilisation des matériaux, mais permet également de réduire le coût de la production d'estampage.
Application d'alimentation en air
En utilisation réelle, la feuille magnétique en caoutchouc est d'abord alimentée par la palette d'alimentation en air, puis passe successivement à travers la roue d'arrêt, l'attelle mobile et la plaque de serrage fixe, et est placée sur la table de travail sur un côté du curseur de perforation. que le curseur de perforation peut le frapper. Couper; ajustez correctement la roue de butée d’alimentation en air pour positionner la feuille magnétique en caoutchouc.
Dans l’état initial, l’attelle mobile d’alimentation en air est située du côté du déflecteur de positionnement et les feuilles magnétiques en caoutchouc passent respectivement entre l’attelle mobile de qualité et la seconde attelle mobile et entre l’attelle de fixation de qualité fiable et la seconde fixation. éclisse; L'interrupteur de démarrage, le curseur de poinçonnage commence à pointer vers le bas et pousse la plaque de guidage à descendre ensemble. La plaque de guidage appuie sur la tige flottante et génère une pression vers le bas. La tige flottante transmet le signal de pression au relais temporisé par l'intermédiaire du bouton de commande et les premières commandes du relais temporel. Le vérin de levage contrôle la qualité pour déplacer la plaque de serrage vers le bas, serrant la pièce magnétique en caoutchouc et la déplaçant avec la plaque de serrage mobile; le relais temporisé commande ensuite le vérin télescopique de la machine d'alimentation en air pour entraîner la seconde plaque de serrage mobile en direction de la base, entraînant ainsi la pièce magnétique en caoutchouc. Mouvement dans la direction de la base; l'attelle de fixation fiable de l'alimentation en air et la deuxième attelle de fixation maintiennent la feuille magnétique en caoutchouc pour empêcher le froissement et affecter l'effet de poinçonnage. Une fois que le curseur de perforation a terminé la perforation, il se déplace vers le haut et entraîne la plaque de guidage à se déplacer ensemble vers le haut. La plaque de guidage libère la tige flottante du dispositif d'alimentation en air. A ce moment, la tige flottante transmet à nouveau le signal de déblocage au relais temporisé par l'intermédiaire du bouton de commande et le relais temporisé commande d'abord le vérin de levage. Stimulez la qualité pour monter l’attelle et revenez à la position initiale; la qualité de l’attelle fiable est relâchée sur la feuille magnétique en caoutchouc; le relais temporisé commande ensuite le vérin télescopique pour déplacer la deuxième attelle en mouvement sur le support, revenant à la position initiale, de manière répétée, de manière complètement automatisée la production d'emboutissage.